
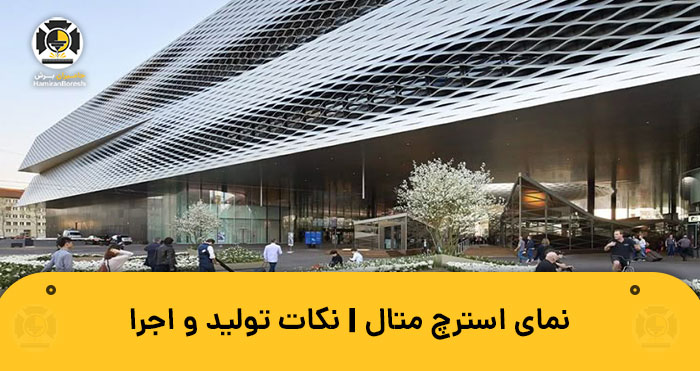
نمای استرچ متال نوعی نمای فلزی مشبک است که شبکه آن با برش و کشش هم زمان ورق تولید می شود. ابعاد چشمه، جهت شبکه، عرض پایه و نوع برجسته یا تخت، ظاهر و میزان دید آن را تغییر می دهند. برای انتخاب این نما باید مشخصات شبکه را همراه با جنس، قاب بندی، پوشش نهایی و زیرسازی بررسی کرد؛ چون هزینه و کیفیت اجرا به مجموعه این اجزا وابسته است. این سیستم یکی از گزینه های قابل استفاده در نمای فلزی ساختمان است. برای تبدیل شبکه خام به پنل قابل نصب، قاب، براکت، پلیت اتصال و زیرسازی باید از ابتدا در نقشه دیده شوند. در پروژه هایی که ده ها یا صدها مدول تکرار می شوند، دقت ساخت این قطعات روی تراز پنل ها، عرض درزها و سرعت نصب اثر می گذارد.
استرچ متال چیست و چرا در نما استفاده می شود؟
Expanded Metal یا استرچ متال با ایجاد شکاف های متناوب روی ورق و کشیدن هم زمان آن تولید می شود. پایه های میان چشمه ها بخشی از همان ورق اولیه هستند و شبکه برای شکل گرفتن به بافت سیم یا جوش در محل تقاطع نیاز ندارد. در بازار ایران نام هایی مثل اکسپندد متال، توری کششی، مش فلزی کششی و توری لوزی نیز برای همین خانواده محصول استفاده می شوند.
این شبکه در نمای پارکینگ، راه پله، پوشش تجهیزات، فضاهای تاسیساتی و پوسته دوم ساختمان کاربرد دارد. ساختار باز آن امکان عبور هوا را فراهم می کند و بسته به هندسه شبکه می تواند دید مستقیم به فضای پشت نما را کاهش دهد. در پارکینگ و فضاهای تاسیساتی، میزان بازشوی مورد نیاز باید با الزامات تهویه همان پروژه تطبیق داده شود. استرچ متال برای طرح هایی مناسب است که تکرار شبکه، عمق و تغییر دید با زاویه بخشی از ایده معماری باشد. البته شبکه مشبک، لایه آب بند یا عایق حرارتی ساختمان محسوب نمی شود و این وظایف باید توسط اجزای اصلی جداره تامین شوند.
برش لیزر کجای پروسه ساخت اکسپندد متال استفاده می شود؟
شبکه اصلی با دستگاه اکسپندینگ تولید می شود. پس از انتخاب شبکه و پنل بندی نما، نقشه معماری باید به نقشه ساخت تبدیل شود؛ یعنی ابعاد هر پنل، محل براکت ها، سوراخ ها، شیارهای تنظیم، صفحات اتصال و قطعات گوشه مشخص شوند. برش لیزری در ساخت قطعات ورقی این مجموعه کاربرد دارد.
فرض کنید یک نما ۱۲۰ پنل داشته باشد و هر پنل با چهار براکت مهار شود. همین طرح به ۴۸۰ براکت نیاز دارد. اگر محل سوراخ یا شیار تنظیم در فایل اشتباه باشد، خطا در تمام قطعات تکرار می شود و هنگام نصب خود را نشان می دهد. برش دقیق باید با کنترل نقشه همراه باشد تا قطعات تولیدشده هم اندازه باشند و با جزئیات اتصال تطبیق داشته باشند.
ما در حامیران برش از دستگاه لیزر فایبر ۱۲ کیلووات استفاده می کنیم و میزهای برش ۲×۶ و ۲×۱۲ متر در مجموعه در اختیار داریم. ظرفیت اعلام شده برای برش لیزر آهن های ساختمانی مانند st37 و st52 تا ضخامت ۳۵ میلی متر است. برای استیل نیز برش از ضخامت ۱ تا ۲۵ میلی متر انجام می شود. این اعداد ظرفیت برش مجموعه هستند. ضخامت براکت یا پلیت نما باید براساس نقشه اجرایی، ابعاد پنل، وزن مجموعه و بارهای پروژه تعیین شود.
یک نمونه واقعی از کنترل ابعادی در حامیران برش
یکی از پروژه های صنعتی انجام شده در حامیران مربوط به تولید بیس پلیت برای ستون های H400 بود. در این سفارش، صفحات st52 با ابعاد 60×60 سانتی متر و ضخامت 25 میلی متر براساس نقشه اجرایی تولید شدند. محل سوراخ بولت ها با تلرانس حداکثر 0.2 میلی متر اجرا شد. بعد از برش و کنترل نهایی نیز صفحات بدون نیاز به اصلاح در محل روی فونداسیون نصب شدند.
این نمونه صنعتی، اهمیت کنترل سوراخ ها در قطعات اتصال را نشان می دهد. در براکت و پلیت نما نیز محل سوراخ، فاصله آن از لبه، ابعاد شیار و اندازه نهایی قطعه باید با نقشه تطبیق داده شوند. تلرانس قابل قبول هر سفارش را باید متناسب با جزئیات همان اتصال تعیین کرد؛ عدد این پروژه، مشخصه عمومی تمام قطعات نیست.
فایل برش باید چه اطلاعاتی داشته باشد؟
نسخه ارسالی برای تولید باید اطلاعات کافی برای قیمت گذاری و ساخت داشته باشد. در قطعات تکراری، خطای یک فایل می تواند روی تمام تیراژ اثر بگذارد؛ به همین دلیل بهتر است مدارک زیر یکجا ارسال شوند:
- فایل DXF یا DWG نهایی با مقیاس واقعی و واحد اندازه گیری مشخص
- نسخه PDF همان نقشه برای کنترل ابعاد و فرم کلی
- جنس، گرید و ضخامت ورق هر تیپ قطعه
- تعداد و کد یا Part Number هر تیپ
- قطر سوراخ ها، ابعاد شیارها و تلرانس های مورد نیاز
- توضیح عملیات تکمیلی، کدگذاری و وضعیت مورد انتظار قطعه هنگام تحویل
وجود PDF کنار فایل CAD کمک می کند ابعاد اصلی با نسخه مرجع مقایسه شوند. اگر نقشه چند بار اصلاح شده است، شماره و تاریخ بازنگری را نیز مشخص کنید تا نسخه قدیمی وارد تولید نشود. خروجی سفارش باید روشن باشد. بعضی پروژه ها قطعه خام برش خورده می خواهند و در بعضی سفارش ها، عملیات تکمیلی نیز در دامنه کار قرار می گیرد. این تفاوت باید پیش از اعلام قیمت و زمان تحویل مشخص شود.
LWD، SWD و عرض پایه در استرچ متال
هندسه شبکه با چند اندازه اصلی تعریف می شود. LWD بعد بلند چشمه و SWD بعد کوتاه آن است. Strand Width یا عرض پایه نیز مقدار فلزی است که میان دو چشمه باقی می ماند. این ابعاد همراه با ضخامت ورق روی وزن، درصد بازشو، میزان دید و صلبیت شبکه اثر می گذارند. دو شبکه ممکن است LWD و SWD مشابه داشته باشند، اما اگر عرض پایه یا ضخامت آنها متفاوت باشد، نتیجه یکسانی روی نما ایجاد نمی کنند. یکی می تواند سبک تر و بازتر باشد و دیگری سطح فلزی بیشتری مقابل دید قرار دهد. به همین دلیل سفارش شبکه با عبارتی مثل «توری لوزی درشت» برای یک پروژه اجرایی کافی نیست. عددهای روی دیتاشیت شبکه باید وارد نقشه ساخت شوند تا همان محصولی که در طراحی دیده شده در مرحله تولید و نصب هم حفظ شود.
جهت چشمه؛ خطایی که بعد از نصب دیده می شود
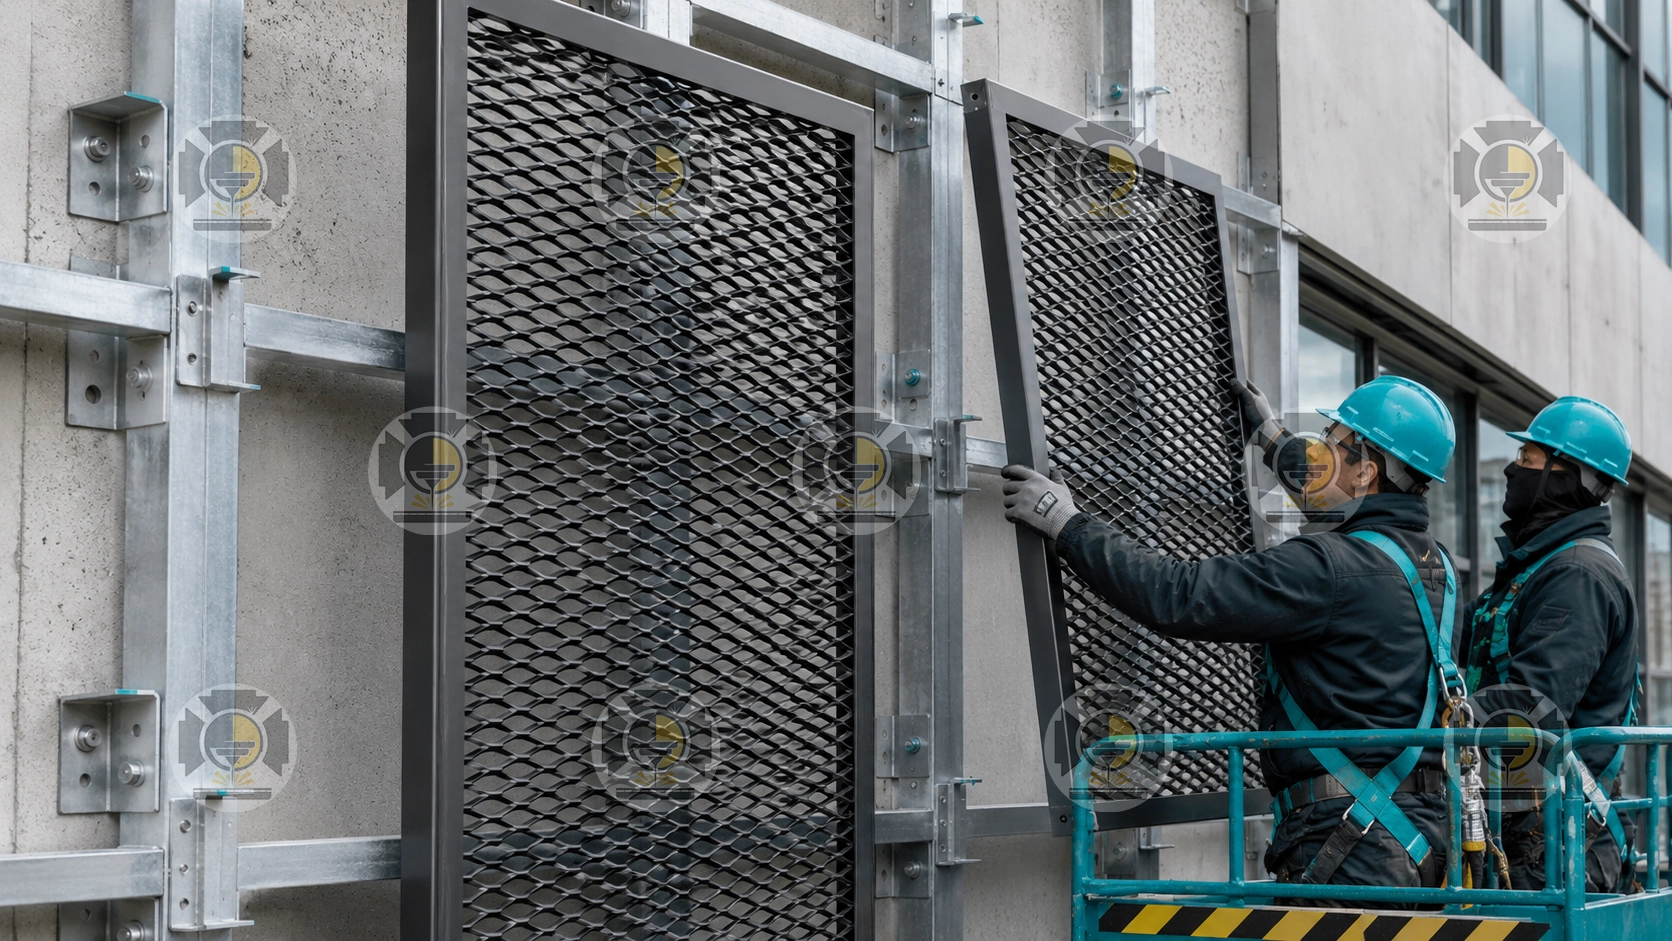
جهت استرچ متال برجسته مستقیما روی ظاهر سطح اثر دارد. زاویه پایه ها باعث می شود نور از دو جهت متفاوت به یک شکل بازتاب نشود. اگر یک پنل 180 درجه نسبت به ردیف کناری بچرخد، ممکن است تیره تر یا بسته تر دیده شود؛ حتی زمانی که تمام قطعات با یک رنگ و از یک سری متریال تولید شده باشند. جهت شبکه باید از Shop Drawing تا برچسب قطعه ثابت بماند. در پنل های مستطیلی یک فلش مشخص روی نقشه معمولا برای کنترل جهت کافی است. قطعات مثلثی، مورب و گوشه ای بهتر است کد جهت مستقل داشته باشند تا امکان چرخش اشتباه در کارگاه کمتر شود.
فضای پشت شبکه هم دیده می شود. کابل، پروفیل، تجهیزات مکانیکی یا اختلاف رنگ سطح پشت پنل می توانند از بعضی زاویه ها کاملا مشخص باشند. این موضوع باید قبل از نهایی شدن رنگ و زیرسازی بررسی شود. در پوسته های مقابل شیشه، جهت جغرافیایی نیز اهمیت دارد. هندسه یکسان شبکه در نمای جنوبی و شرقی سایه مشابهی ایجاد نمی کند. اگر کنترل تابش بخشی از هدف پروژه است، Mock-up باید با جهت نصب واقعی بررسی شود.
استرچ متال برجسته یا تخت؟
استرچ متال برجسته یا Raised بعد از فرآیند گسترش عمق سه بعدی خود را حفظ می کند. زاویه پایه ها سایه بیشتری روی سطح ایجاد می کند و تغییر دید با زاویه در آن محسوس تر است. در نوع Flattened، شبکه بعد از تولید از میان غلتک عبور می کند و سطح صاف تری پیدا می کند. با کم شدن برجستگی پایه ها، رفتار بصری سطح نیز تغییر می کند. برای پوسته ای که عمق و تغییر سایه بخشی از طراحی آن است، نمونه برجسته معمولا نتیجه قابل مشاهده تری ایجاد می کند. نوع تخت بیشتر در جایی مطرح می شود که سطح هموارتر برای جزئیات پروژه اهمیت داشته باشد. انتخاب نهایی را بهتر است روی نمونه واقعی همان کد شبکه انجام داد. LWD و SWD به تنهایی زاویه پایه و نحوه دیده شدن محصول در فاصله چند متری را نشان نمی دهند.
جنس قاب، براکت و قطعات اتصال
در بسیاری از پروژه های فلزی، فولاد ST37 یا ST52 برای ساخت قاب، پلیت و قطعات اتصال استفاده می شود. انتخاب گرید و ضخامت باید با طراحی اتصال هماهنگ باشد. برای قطعات فولادی در فضای بیرونی، پوشش محافظ و نحوه ترمیم محل برش یا جوش نیز باید مشخص شوند. اگر کاهش وزن سیستم در اولویت باشد، آلومینیوم می تواند برای قاب یا بعضی اجزای نما بررسی شود. در مدول های بزرگ، تغییر طول ناشی از دما باید در عرض درز و جزئیات اتصال دیده شود. برای قطعات استیل نیز گرید را باید متناسب با محیط پروژه انتخاب کرد؛ به ویژه جایی که رطوبت یا مواد خورنده وجود دارد. در ترکیب فلزات مختلف، تماس مستقیم آن ها بخشی از طراحی اتصال است. برای مثال، تماس آلومینیوم و فولاد در حضور رطوبت به جزئیات جداسازی مناسب نیاز دارد تا احتمال خوردگی گالوانیکی کاهش پیدا کند.
از برداشت ساختمان تا نصب پنل
ساخت پنل براساس ابعاد واقعی ساختمان، احتمال اصلاح در محل را کمتر می کند. اختلاف تراز سازه، جابه جایی اعضا یا تغییرات کارگاهی ممکن است موقعیت پنل ها را نسبت به نقشه اولیه تغییر داده باشد. این اختلاف ها باید پیش از نهایی شدن نقشه ساخت بررسی شوند.
Shop Drawing باید ابعاد و کد هر پنل، جهت شبکه، موقعیت براکت، عرض درز و نوع اتصال را مشخص کند. برای قطعات ورقی زیرسازی و صفحات اتصال، برش cnc متناسب با جنس و ضخامت می تواند به تولید قطعات تکراری براساس فایل اجرایی کمک کند. عرض درز باید فضای لازم برای تلرانس ساخت، تنظیم نصب و حرکت پیش بینی شده اجزا را فراهم کند. فاصله بسیار کم، رگلاژ را دشوار می کند؛ درز بزرگ تر نیز مدول بندی را در ظاهر نما بیشتر نشان می دهد. محل دسترسی به پیچ و براکت را هم قبل از تولید کنترل کنید. بعضی اتصالات در نقشه قابل اجرا به نظر می رسند، اما بعد از نصب پنل مجاور، ابزار به پیچ دسترسی ندارد. ترتیب نصب و امکان تعویض یک پنل باید در همین مرحله بررسی شود. زیرسازی، وزن پنل و نیروهای وارد بر آن را به سازه منتقل می کند. مقدار نیروی باد باید براساس هندسه شبکه و محاسبات پروژه تعیین شود؛ مشبک بودن به تنهایی مبنای حذف یا کاهش دلخواه این بار نیست.
قیمت نمای استرچ متال چطور محاسبه می شود؟
هزینه نما از شبکه، قاب، قطعات اتصال، پوشش، زیرسازی، حمل و نصب تشکیل می شود. هنگام استعلام، ابتدا مشخص کنید مبلغ اعلامی مربوط به شبکه خام است، پنل آماده نصب یا مجموعه اجراشده. در شبکه، جنس فلز و هندسه محصول بر وزن هر متر مربع و قیمت اثر دارند. مدول بندی نیز مقدار پروفیل، تعداد اتصالات و پرت ساخت را تغییر می دهد. بزرگ تر شدن پنل ممکن است تعداد درزها را کاهش دهد، اما هم زمان حمل و مهار آن را دشوارتر کند یا به قاب متفاوتی نیاز داشته باشد. مدول های کوچک تر هم معمولا طول قاب بیشتری در سطح مشابه ایجاد می کنند. اندازه اقتصادی باید روی نقشه واقعی پروژه بررسی شود. برای مقایسه پیشنهادها، مشخصات فنی و دامنه خدمات را یکسان در نظر بگیرید. قیمت پایین تر شبکه خام، به تنهایی نشان نمی دهد هزینه نهایی نما کمتر خواهد بود.
قیمت قطعات برش لیزری نما چگونه محاسبه می شود؟
هزینه برش لیزر قطعات مکمل به جنس و ضخامت ورق، طول مسیر برش، تعداد شروع های برش، هندسه قطعه و تیراژ وابسته است. نحوه چیدمان قطعات روی ورق و عملیات تکمیلی نیز در برآورد سفارش اهمیت دارند. دو پنل با ابعاد بیرونی یکسان، اگر تعداد سوراخ و شیار متفاوتی داشته باشند، لزوما هزینه برش یکسانی ندارند. به همین دلیل، برآورد پس از دریافت فایل نهایی دقیق تر از قیمت گذاری براساس طول و عرض کلی قطعه است.
تفاوت استرچ متال و پانچ متال
در استرچ متال، شکاف های ورق با کشش باز می شوند و یک شبکه یکپارچه و جهت دار به وجود می آید. پانچ متال با حذف قسمت هایی از ورق تولید می شود. پانچ متال برای لوگو، تصاویر پیکسلی و الگوهایی که اندازه یا محل هر بازشو باید جداگانه کنترل شود آزادی بیشتری دارد. استرچ متال سطحی تکرارشونده و سه بعدی ایجاد می کند و میزان دید آن با زاویه تغییر می کند. همین رفتار آن را برای پوسته دوم، پارکینگ و پوشش بعضی فضاهای خدماتی مناسب کرده است. مقایسه قیمت این دو نیز باید روی طرح نهایی انجام شود. وزن ورق، تعداد پنل، قاب بندی و روش نصب می توانند نتیجه اقتصادی را تغییر دهند.
خطاهایی که قبل از تولید باید پیدا شوند
مقیاس اشتباه DXF، جابه جا شدن جهت شبکه، قطر نادرست سوراخ، حذف شیار تنظیم یا اشتباه در کد قطعه ممکن است روی چند ده یا چند صد قطعه تکرار شوند. کنترل فایل و اولین قطعه، پیش از ادامه تیراژ، فرصت پیدا کردن این خطاها را فراهم می کند. کنترل ابعادی قطعه و تایید ظاهر پنل دو بررسی جداگانه هستند. در قطعه برش خورده، ابعاد و موقعیت سوراخ ها با نقشه تطبیق داده می شوند. برای ظاهر نما، یک پنل نمونه نزدیک به ابعاد مدول اصلی کمک می کند رنگ، جهت شبکه، درز و پس زمینه در شرایط نزدیک به اجرا دیده شوند.
ما در حامیران برش روی ساخت و برش قطعات فلزی مورد نیاز پروژه کار می کنیم. تامین شبکه خام استرچ متال، طراحی معماری، محاسبات سازه ای و اجرای نما باید جداگانه در دامنه خدمات مشخص شوند. اگر نقشه قطعات قاب، براکت یا پلیت آماده است، فایل را از طریق فرم ارسال فایل سایت برای بررسی قیمت و زمان تحویل بفرستید.
برای مشاوره مستقیم نیز می توانید با شماره ۰۲۱۶۲۸۴۶۲۸۴ با کارشناسان حامیران برش تماس بگیرید.